 当前位置:
热铆接和冷铆接有什么区别?螺母属于哪一种
在铆接工艺里,热铆和冷铆是两条完全不同的技术路线。很多客户在选全自动螺母机、自动拉钉机时会问:我们的产品该用热铆还是冷铆?拉铆螺母算哪一种?比速迪从原理、设备、适用场景和回本四个层面讲清区别,说明钣金、机柜和新能源行业为什么普遍采用冷铆。
一、热铆与冷铆的核心区别
选型先算年度总账
全自动螺母机值不值,建议按年度总账判断:一是人工,自动上料省去取螺母、旋拧和反转,1台整机通常替代约3名工人;二是不良,滑牙、漏铆、鼓包不均显著减少;三是节拍,单钉耗时稳定、产能可倒排;四是管理,招工、培训和流动成本下降。四项相加,大批量专线常见2–6个月收回投入。比速迪建议先在点位最多的产品上试点,用一个月真实数据验证后再推广,避免凭感觉投入。
分步投入降低风险
整机投入不必一步到位。比速迪建议先在点位最密集、返工最严重的工位上手持自动送料枪,快速验证替代人工的效果;待数据稳定、订单有保障后,再上固定式整机或机器人工作站。每一步都用真实工件测节拍、良率和人工节省,回本路径清晰后再扩大投入。这样既避免一次性大额投资的风险,也让产线和工人有适应过程,整机的回本周期更可控。
按回本周期做选型决策
全自动螺母机的选型核心是回本。按每台设备替代的人工、每班铆点数量和两班制计算,通常2–6个月可收回设备投入;批量越大、点位越密集,回本越快。比速迪建议把规格清单(M3–M12)、最大板厚、目标产量和现有工位整理给厂家,工程师据此配置设备和流道数量,并用真实工件试机核算实际节拍。先算清单人产出和整机产出的差值,再决定上几台,避免盲目投入。
| 对比项 | 热铆接 | 冷铆接 |
|---|---|---|
| 成型原理 | 把铆钉加热到红热,趁塑性提高镦粗成型 | 常温下靠拉力或压力使紧固件冷变形成型 |
| 是否加热 | 需要加热设备(炉、感应、电热铆枪) | 不加热,气动/电动/液压驱动 |
| 典型紧固件 | 实心铆钉、半空心铆钉(大直径、高强钢) | 抽芯铆钉、螺母、压铆件 |
| 工件影响 | 有热影响区,可能变形、变色、损伤涂层 | 无热变形,可在喷涂后装配 |
| 作业方式 | 多需双面操作、配合顶把,环境温度高 | 可单面施工,手持或自动化均可 |
| 典型场景 | 桥梁、车辆底盘、重型钢结构、航空大件 | 机箱机柜、钣金、家电、汽车零部件、新能源 |
二、螺母属于冷铆
螺母在常温下由枪头螺杆轴向拉动,使螺母杆部在板背侧冷挤压鼓包,属于典型的冷变形(冷铆)工艺;抽芯铆钉拉断钉芯成型同样是冷铆。冷铆不产生高温,不会引起板材翘曲、退火或涂层变色,因此特别适合已经做过喷漆、喷塑、阳极氧化表面处理的外观件,也适合铝、薄钢板等导热快、受热易变形的材料。
三、为什么薄板和自动化产线多选冷铆
一是变形可控:薄板受热极易翘曲,冷铆成型力稳定、板面平整;二是可单面施工:机箱、方管、封闭腔体背面不可达,热铆需要顶把无法作业,冷铆一把枪即可完成;三是易自动化:冷铆节拍稳定、无加热等待、无明火烟尘,容易做成自动送料设备或机器人单元,适合批量产线;四是更安全环保:没有高温、焊烟和防火要求,车间环境和劳动强度都更好。
四、常见疑问:冷铆强度够不够
对薄板连接而言,决定可靠性的往往不是“热还是冷”,而是紧固件选型和成型质量。抽芯铆钉中的结构型铆钉、螺母中的六角型与滚花型,在汽车和新能源结构件上已大量应用,其拉脱力、扭矩可按规格查表并通过试片拉拔测试验证。真正的大直径、高强钢承重接头(如重型车架、桥梁)才必须用热铆。建议把工件受力要求告诉厂家,用拉拔测试数据选型,而不是凭“热的更结实”的印象决策。螺母类型可参考螺母有哪几种:类型对照。
热铆冷铆 FAQ
工艺选择常见问题
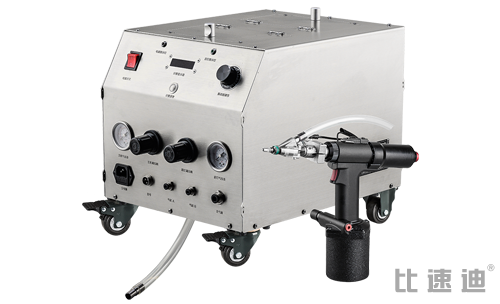
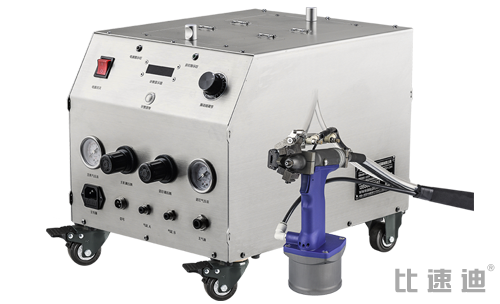
不能,也不需要。全自动螺母机是冷铆设备,针对拉铆螺母的冷变形设计;热铆要用带加热功能的热铆钳或热铆机。
可以,喷涂后装配不破坏涂层正是冷铆的优势之一,整机产线按工艺控制孔位和贴枪角度即可。
拉铆螺母变形量小、集中在螺母本身,对板材影响有限,常规铝单板、铝型材长期使用未见异常,整机关键受力件可做拉拔验证。
两类紧固件枪头与成型原理不同,一般分别配置自动拉钉机和全自动螺母机,机器人工作站可通过换枪实现多工艺。
不确定该用哪种铆接工艺?寄样评估
客户可预约上门,用真实工件做冷铆打样与拉拔测试,咨询电话 13556668682。
五、已用热铆的产品能改冷铆吗
不少传统钣金和车辆配件早年按热铆设计,转冷铆需要做三件事:一是连接方式重新设计,把实心铆钉替换为抽芯铆钉或螺母(需要后续螺丝装配的位置优先用螺母);二是验证强度,按原接头受力要求做拉拔、剪切和振动测试,用数据确认替代可行;三是评估产线,冷铆不需要加热工位和排烟设施,车间布局反而更简单。已经是薄板、单面可达、喷涂后装配的产品,改冷铆通常在变形控制和自动化上都有收益;而大直径高强钢承重接头仍应保留热铆。混线生产时注意两类紧固件、孔型和工具分开管理,避免错装。
冷铆省去加热炉、排烟和耐热工装,手持设备单价不高;全自动整机和机器人单元投入较高,但用节省的人工、能耗计算,大批量产线常见2–6个月回本,建议按工件试算。
延伸阅读:自动螺母机的用途、工作原理与常见问题 · 抽芯铆钉知识汇总 · 自动螺母机
 上一篇