 当前位置:
螺母和压螺母有什么区别?家电与机柜车间选型
家电与机柜车间在薄板连接上常纠结:到底用铆螺母还是压铆螺母?两者都能在薄板上形成内螺纹,但工艺、设备与回本周期差别明显。本文从家电与机柜生产角度,结合全自动螺母机回本讲清区别。
一、原理区别
选型先算年度总账
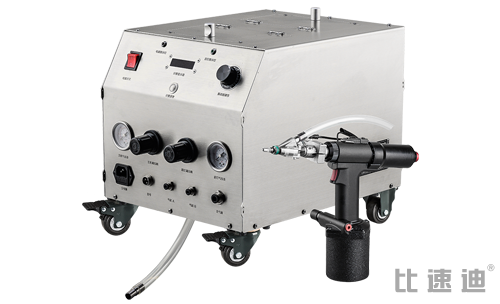
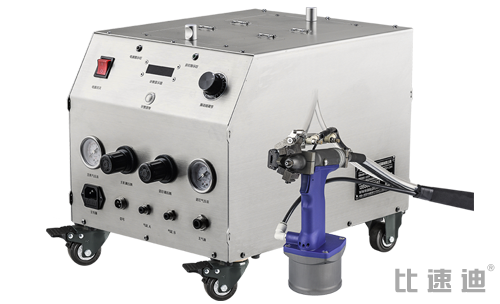
全自动螺母机值不值,建议按年度总账判断:一是人工,自动上料省去取螺母、旋拧和反转,1台整机通常替代约3名工人;二是不良,滑牙、漏铆、鼓包不均显著减少;三是节拍,单钉耗时稳定、产能可倒排;四是管理,招工、培训和流动成本下降。四项相加,大批量专线常见2–6个月收回投入。比速迪建议先在点位最多的产品上试点,用一个月真实数据验证后再推广,避免凭感觉投入。
分步投入降低风险
整机投入不必一步到位。比速迪建议先在点位最密集、返工最严重的工位上手持自动送料枪,快速验证替代人工的效果;待数据稳定、订单有保障后,再上固定式整机或机器人工作站。每一步都用真实工件测节拍、良率和人工节省,回本路径清晰后再扩大投入。这样既避免一次性大额投资的风险,也让产线和工人有适应过程,整机的回本周期更可控。
| 对比项 | 螺母(螺母) | 压螺母(压铆件) |
|---|---|---|
| 成型方式 | 拉铆枪轴向拉伸冷压成型 | 压铆机/冲床径向压入板孔 |
| 设备 | 手持/自动螺母机,灵活 | 需要压铆机或模具,工位固定 |
| 适用板厚 | 薄板、铝型材、异型件友好 | 对板厚与孔径一致性要求高 |
| 现场返工 | 喷塑后可原位补装 | 压错难返工、需专用设备 |
| 典型场景 | 柜体门板、家电面板、托盘 | 批量标准平板、机箱预装件 |
二、车间怎么选
家电与厨卫多品种、异型和喷塑后返工多,适合灵活的螺母;铝型材、电池托盘、储能柜等需拆装结构也优先螺母。大批量标准平板、在模具化产线上预装的,压螺母效率高;很多工厂是两者并用:标准件压铆、异型与返工件拉铆。
三、选型建议
M3–M6用于家电薄板面板,M6–M10用于机柜门板与安装板,M10–M12用于铝型材梁与托盘;铝件选适配铝的滚花螺母并做拉拔验证。家电方案见家电厨卫·五金家具铆接,机柜方案见配电柜·电力设备。
四、先试机再定工艺
拿不准时,把工件和板厚交给工程师,用拉铆与压铆各打样一组,对比成型、拉力、外观与返工成本再决定。比速迪可上门做螺母打样,通用知识可参考自动拉螺母机产品说明。
常见问题
铝型材、异型和需拆装结构通常优先拉铆螺母,压铆对型材和设备要求更高;整机客户可上门做两种工艺对比,结合回本确定。
用全自动螺母机在喷塑件上按预制孔原位补装,几分钟完成、不伤喷塑面,整机产线返工效率高。
全国家电/机柜客户:预约对比打样
提供家电面板或机柜板件,工程师现场对比拉铆与压铆效果,咨询电话 13556668682。
 上一篇