 当前位置:
自动螺母机和普通螺母机的区别:手动、气动与自动怎么选
市场上的全自动螺母机分三代:手动、气动(半自动)和自动送料。客户问“自动款和普通的有什么区别、贵得值不值”,本质是在问自己的批量和工位该选哪一代、多久回本。比速迪整机厂家把三类工具的动作、效率、人力和回本讲清楚,给出选型判断方法。
一、三类螺母机的区别
选型先算年度总账
全自动螺母机值不值,建议按年度总账判断:一是人工,自动上料省去取螺母、旋拧和反转,1台整机通常替代约3名工人;二是不良,滑牙、漏铆、鼓包不均显著减少;三是节拍,单钉耗时稳定、产能可倒排;四是管理,招工、培训和流动成本下降。四项相加,大批量专线常见2–6个月收回投入。比速迪建议先在点位最多的产品上试点,用一个月真实数据验证后再推广,避免凭感觉投入。
分步投入降低风险
整机投入不必一步到位。比速迪建议先在点位最密集、返工最严重的工位上手持自动送料枪,快速验证替代人工的效果;待数据稳定、订单有保障后,再上固定式整机或机器人工作站。每一步都用真实工件测节拍、良率和人工节省,回本路径清晰后再扩大投入。这样既避免一次性大额投资的风险,也让产线和工人有适应过程,整机的回本周期更可控。
按回本周期做选型决策
全自动螺母机的选型核心是回本。按每台设备替代的人工、每班铆点数量和两班制计算,通常2–6个月可收回设备投入;批量越大、点位越密集,回本越快。比速迪建议把规格清单(M3–M12)、最大板厚、目标产量和现有工位整理给厂家,工程师据此配置设备和流道数量,并用真实工件试机核算实际节拍。先算清单人产出和整机产出的差值,再决定上几台,避免盲目投入。
| 对比项 | 手动螺母机 | 气动半自动 | 自动送料螺母机 |
|---|---|---|---|
| 上料/旋入 | 手工放螺母、手动旋拧 | 手工放螺母,气动拉铆 | 振动盘自动排序送料,自动旋到螺杆上 |
| 拉铆与退出 | 手动加力,靠手臂 | 气动拉铆,手动反转退出 | 双马达自动旋入、拉铆、旋出,一键完成 |
| 单钉耗时 | 最长,费力 | 中等 | 最短,节拍稳定 |
| 一致性 | 依赖工人手感 | 较好,仍受人工影响 | 拉力行程统一,一致性高 |
| 人力强度 | 高,易疲劳 | 中 | 低,1人可看管多台或兼顾多工位 |
| 适用批量 | 维修、小批量、样机 | 多品种中小批量 | 大批量、专线、自动化产线 |
二、自动螺母机“自动”在哪里
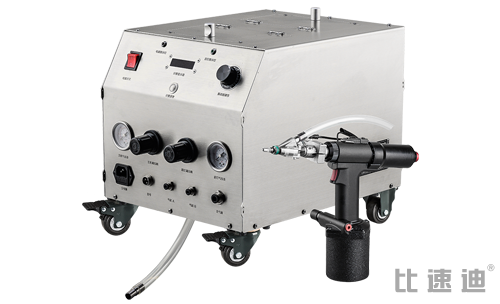
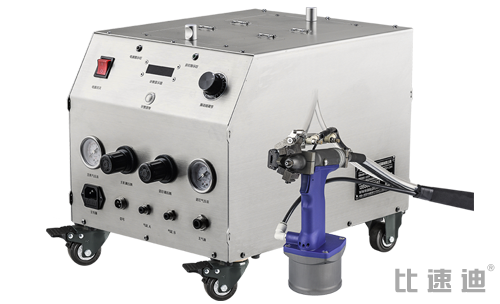
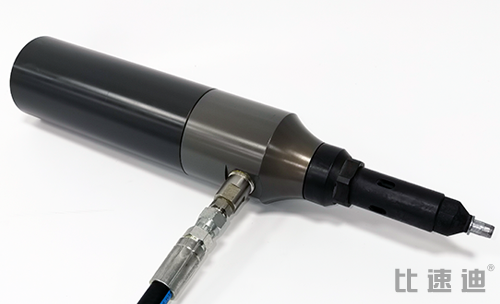
自动送料螺母机由主机(振动盘或料仓排序、吹送)、料管和枪体组成,核心是双马达设计:一个马达负责把螺母自动旋到枪头螺杆上,拉铆成型后另一个马达带动螺杆自动反转退出,工人只需把枪头插入孔位、按启动键,省去手工取螺母、对螺杆、旋拧、反转这一串动作。它和自动拉钉机一样,把最耗时间的上料与对位交给机器,效率相比传统手工方式最多可提升约3倍(具体倍数以工件实测为准)。
三、什么情况值得升级自动款
几个典型信号:单个工件螺母点位多、工人全天重复拧枪;旺季招工难、手动岗位留人困难;客户对螺纹一致性、扭矩追溯有要求;同规格螺母月用量大、节拍成为产线瓶颈;计划做机器人或自动化专线。反过来,规格杂、每批只有几十件、点位分散的场景,气动半自动往往更灵活。建议按“先算总账”的方式判断:把人工成本、不良返工、节拍损失和设备投入放在一起,常见产线2-6个月可回本,回本逻辑可参考为什么要上非标自动化铆接设备。
四、选型建议与验证方法
第一步确认螺母规格(M3-M12、材质、平头/沉头、通孔/盲孔)和板厚;第二步按批量选手动、气动还是自动;第三步让厂家用真实工件和螺母上门试机,现场测单钉耗时、单件工时、螺纹通止合格率和连续送料稳定性,用数据而不是样本速度决策。试机流程见自动拉钉机可以免费试用吗:上门试机政策(螺母机同样适用)。汽车零部件行业的升级案例可参考新能源汽车零部件铆接案例。
选型 FAQ
区别与选型常见问题
相近规格更换螺杆、铆头和流道即可;规格跨度大需要多流道或多台整机,选型时把全部规格清单提供给厂家,结合回本测算评估。
多品种小批量工位可继续保留气动半自动,全自动整机优先布置在点位最多、节拍最紧、人工最省的专线,两类设备可以并存。
不需要。手持全自动螺母机本身就能显著提效、替代人工,机器人单元是大批量固定点位的进一步升级,详见自动拉钉机有哪些类型。
可以,比速迪可带手动、气动、全自动整机方案上门打样对比,也可预约到惠州制造基地看厂、测算回本。
不确定选手动、气动还是自动?发规格来算
发螺母规格与工件年产量,约10分钟出方案与报价区间,可上门试机,咨询电话 13556668682。
五、投入产出怎么算才不踩坑
算自动款值不值,不要只比设备单价,建议按四项算年度总账:一是人工,自动送料省去取螺母、旋拧、反转动作,1台设备通常可替代约3名专职铆接工人中的重复劳动部分;二是不良,手工拧枪的滑牙、漏铆、鼓包不均造成的返工和报废,在自动设备上显著减少;三是节拍,自动款单钉耗时稳定,专线产能可按节拍倒排;四是管理,招工、培训和人员流动成本随之下降。把四项加总后,常见大批量专线2-6个月可收回投入。建议先在点位最多的产品上试点,用一个月真实数据验证后再推广到其他工位,行业案例可参考钣金与不锈钢加工自动化提效。
手持全自动螺母机到货培训后即可上线,基本不改动产线;固定式或机器人单元需要治具和联调,按工件复杂度排期,可节假日或分批切换,尽量不影响交货和回本节奏。
延伸阅读:自动螺母机的用途、工作原理与常见问题 · 螺母有哪几种:类型对照 · 自动螺母机
 上一篇